修胚手法不同,陶艺工具也要跟着一起变
作者署名
FUOFAN 供应与定制组批量供应与 OEM / ODM 定制
负责批量供货、打样沟通与定制方案落地,相关内容来自客户询价、打样与订单执行过程中的实际经验。
陶艺修胚看似只是"把多余的泥削掉",实际上每一种手法对工具的结构设计都有精确要求。刀刃角度差 5°,硬泥与软泥的切削效果完全不同;手柄重心偏移 10mm,连续操作 20 分钟后手腕的疲劳感会明显增加。我们把这些结构参数逐一拆开,帮助创作者在选型时建立清晰的判断依据。
刮削手法:刀刃角度与泥料硬度的匹配
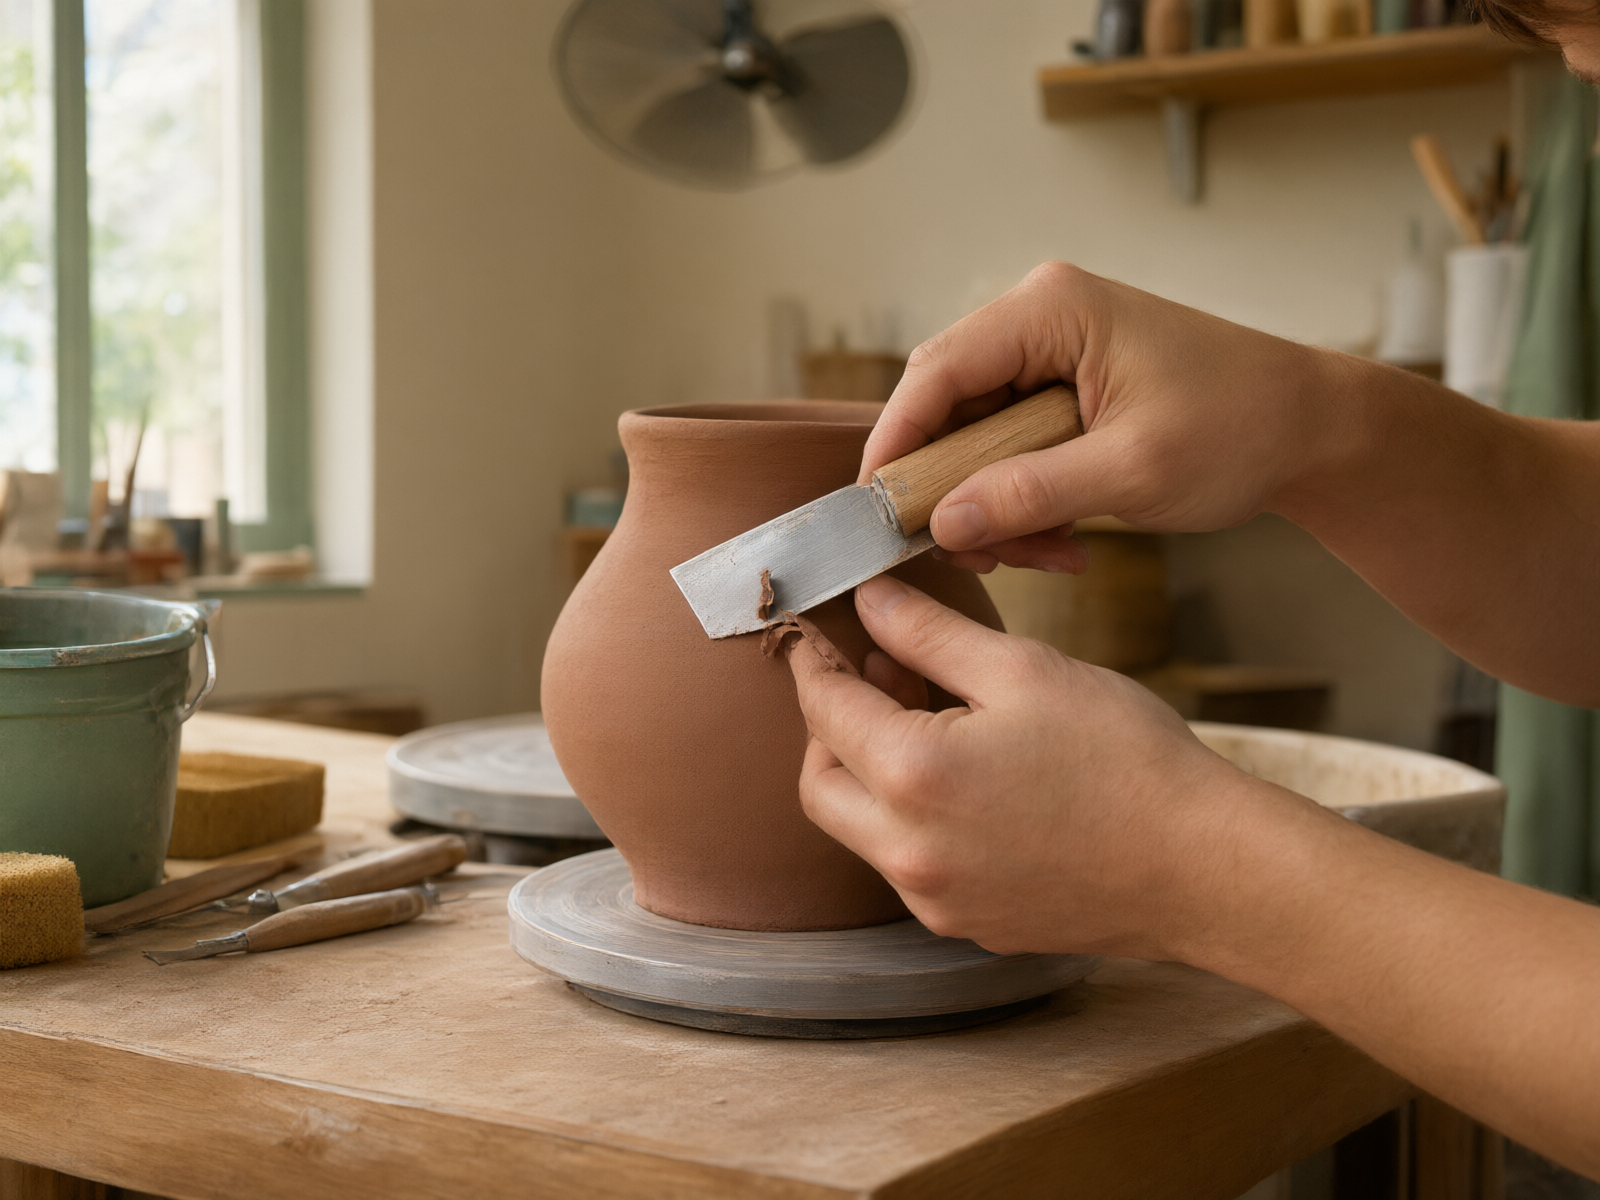
刮削是修胚中最基础的手法,核心动作是刀刃沿坯体表面推进、削去多余泥料。这一手法对工具的核心要求在于刀刃角度。
处理半干状态的硬泥时,刀刃角度通常需要保持在 30°-45° 之间,角度过小容易啃入坯体、造成崩裂,角度过大则切削阻力增大、效率下降。处理含水率较高的软泥时,刀刃角度收窄至 15°-25° 更为合适,薄刃可以干净利落地完成切削而不拉扯泥料。这就是为什么一套完整的修胚工具通常包含 2-3 把不同角度的刮刀——不是款式多,而是不同泥料状态需要不同的切入条件。
在结构设计上,刀刃角度确定后,刀身与手柄的连接方式直接影响施力稳定性。一体式结构(刀身与手柄刚性连接)适合需要大力量推进的硬泥刮削,力量传递直接、无损耗;分体式或弹性连接结构则适合精细修整,允许创作者通过手指微调角度。
镂空手法:截面形状决定可操作空间
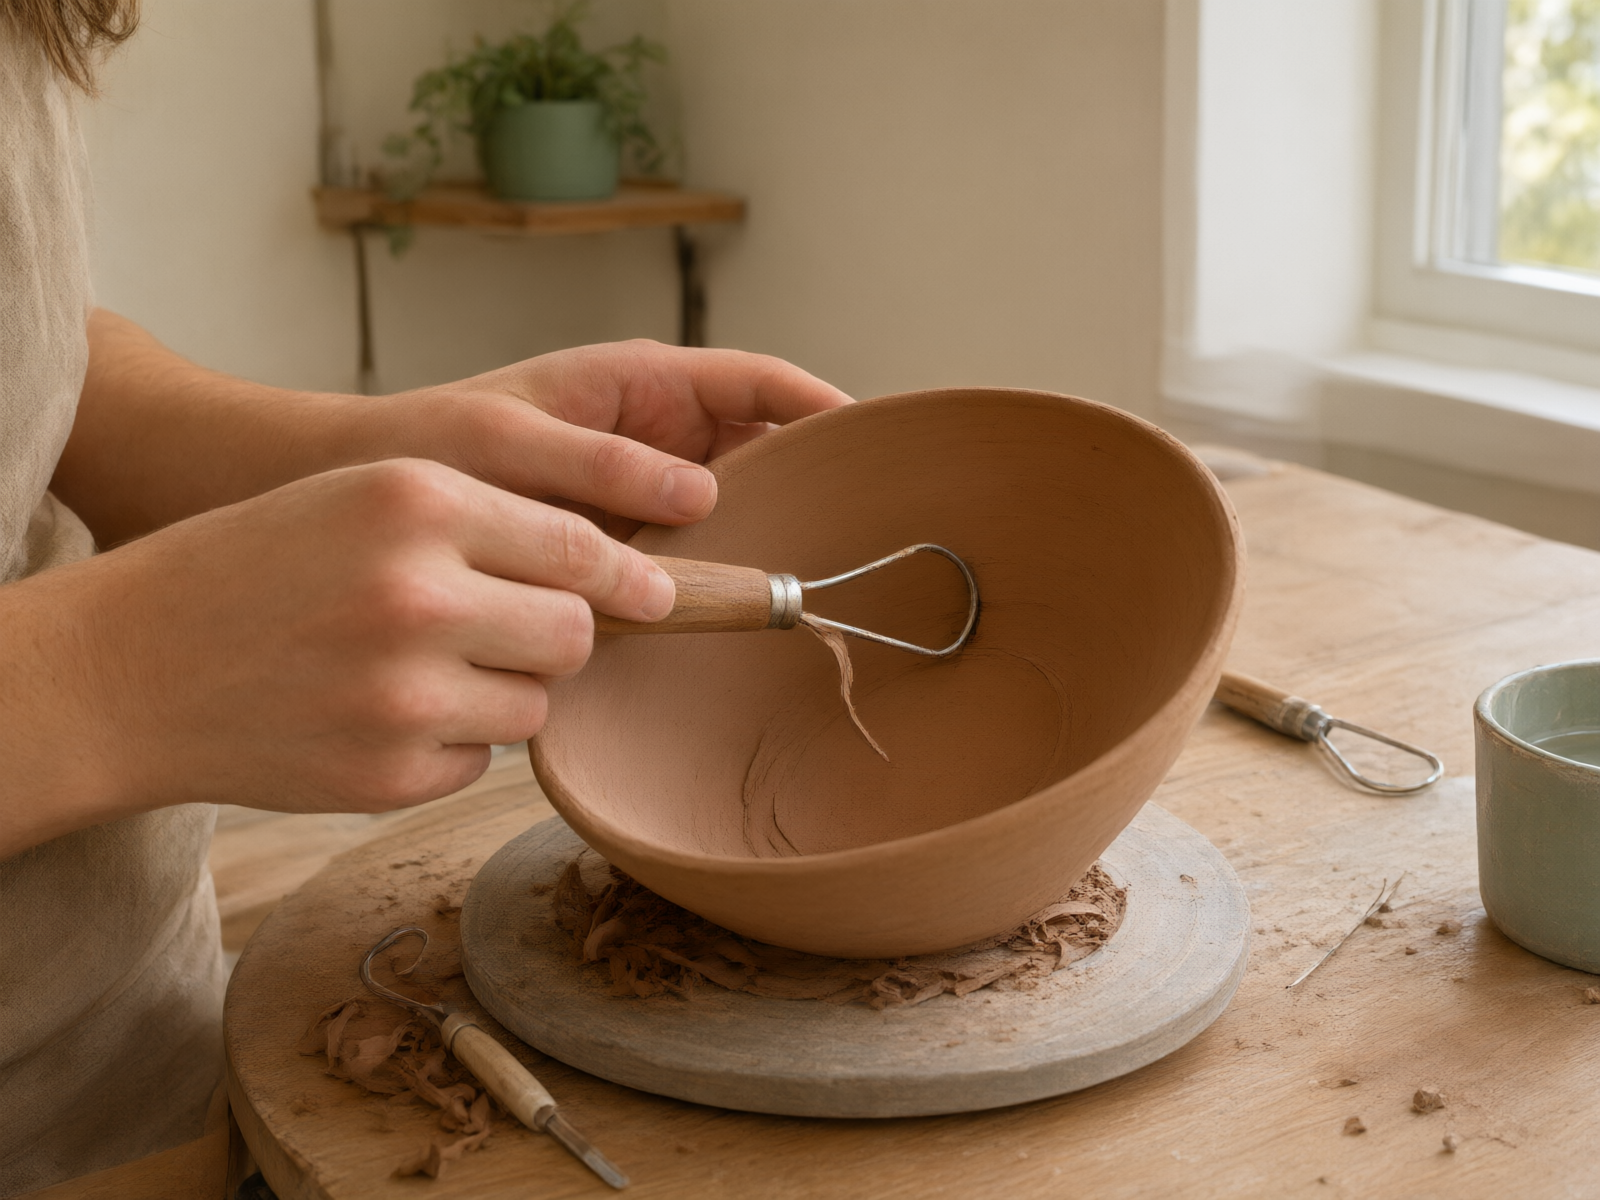
镂空修胚需要在坯体内部去除材料,工具必须进入有限的开口空间完成操作。这一场景对工具的截面形状和颈部结构提出了刚性约束。
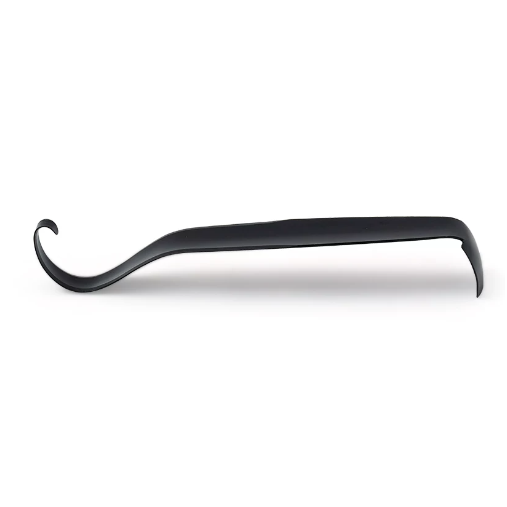
环形镂空刀的工作端是一个闭合或半闭合的金属环,截面呈圆形或椭圆形,可以在坯体内部做旋转、推拉等多种动作而不刮伤口沿。弧形修胚刀的刀头带有一定曲率,贴合器皿内壁弧度,适合碗、杯等内腔的修整。而直柄平口刀只能处理开口较大、内壁较平的器型。
选型时的判断标准是器型内部空间:开口小、内腔深的器皿优先选环形刀或弯头刀;开口大、内壁弧度平缓的器皿可以用直柄刀完成。工具颈部的长度和弯折角度决定了它能到达的深度与死角,这是截面形状之外的第二层结构考量。
压光手法:接触面材质与坯体含水率的对应
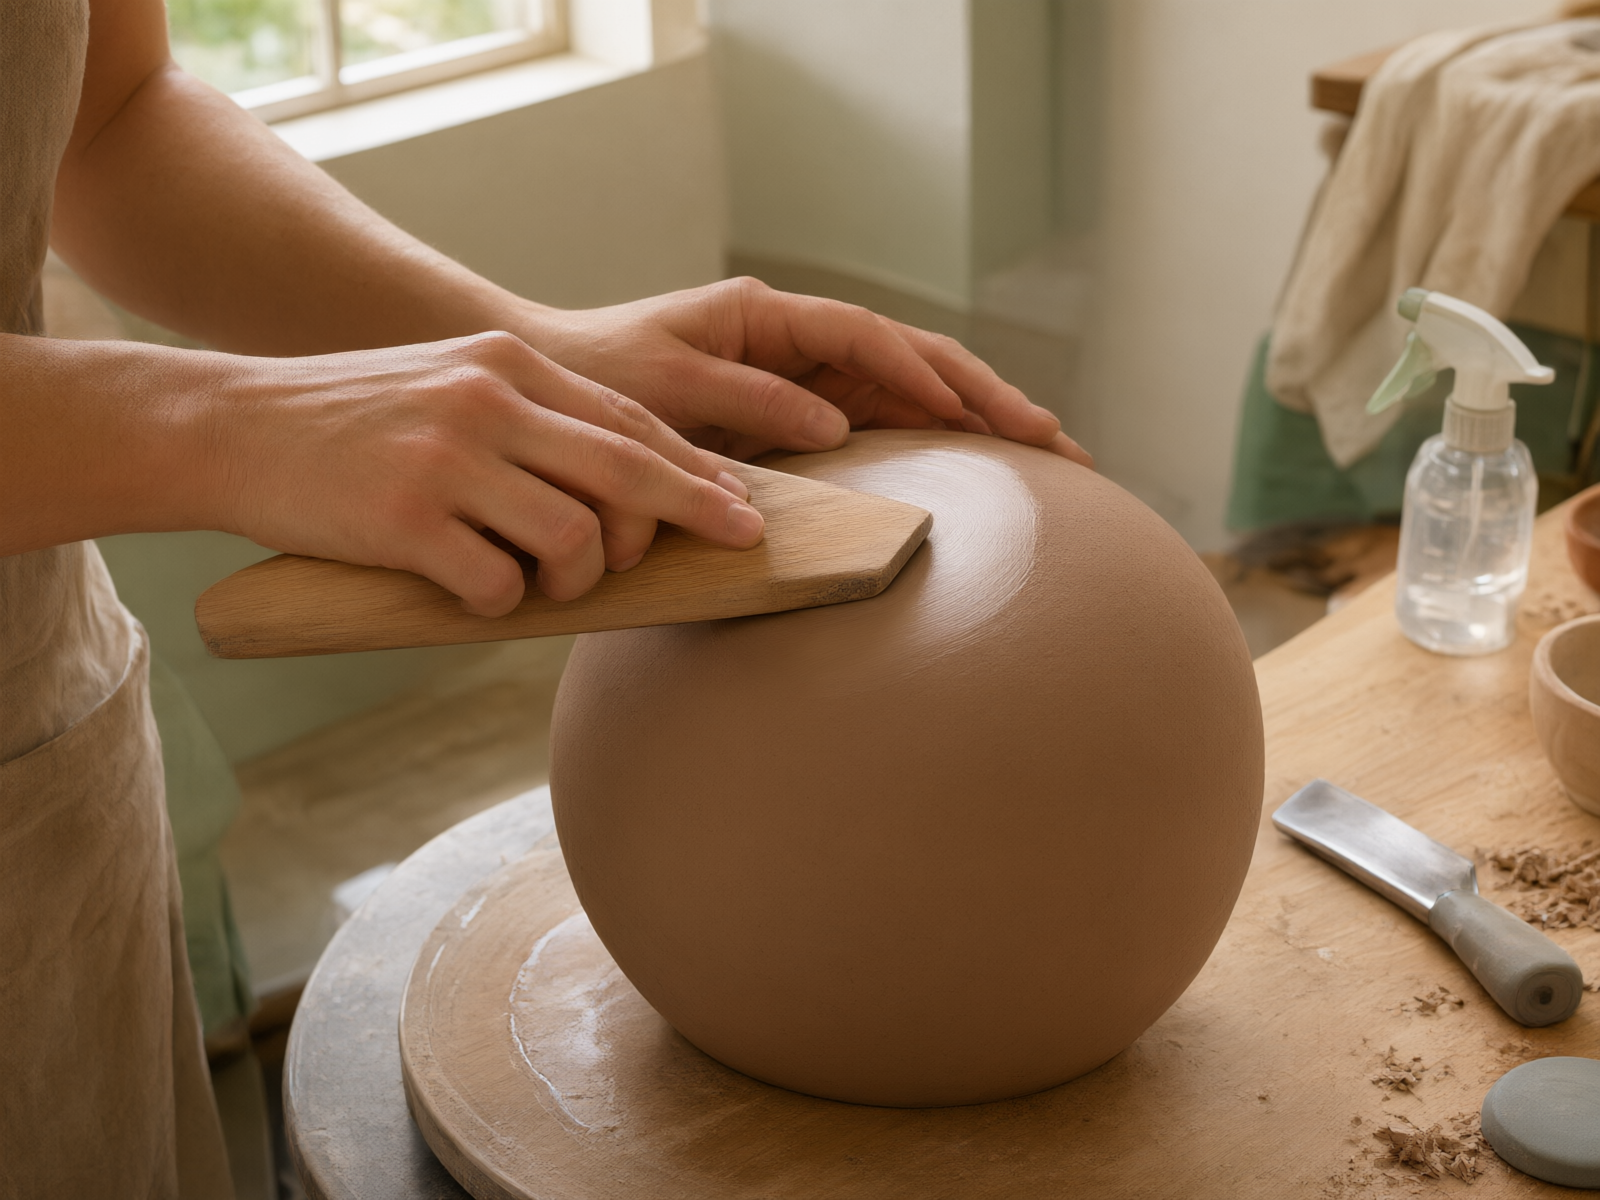
压光是修胚末段的工序,目的是让坯体表面致密、光滑,减少烧成后的粗糙感。这一手法不使用刃口,而是通过工具接触面对坯体表面施加均匀压力。
木质压光板吸水性强,适合含水率偏高的坯体——木材会吸收表层多余水分,避免泥浆粘附在工具表面。金属压光刀表面光滑、不吸水,适合坯体进入皮革硬度阶段后的精细压光,施压后表面会呈现轻微光泽。硅胶压头则介于两者之间,弹性形变可以贴合曲面,适合不规则器型的局部压光。
三种材质不是替代关系,而是对应坯体不同阶段的含水率变化。创作者在实际操作中通常会按工序顺序依次使用,工具选型需要覆盖这一完整链条。
握持结构:长时间操作下的疲劳控制
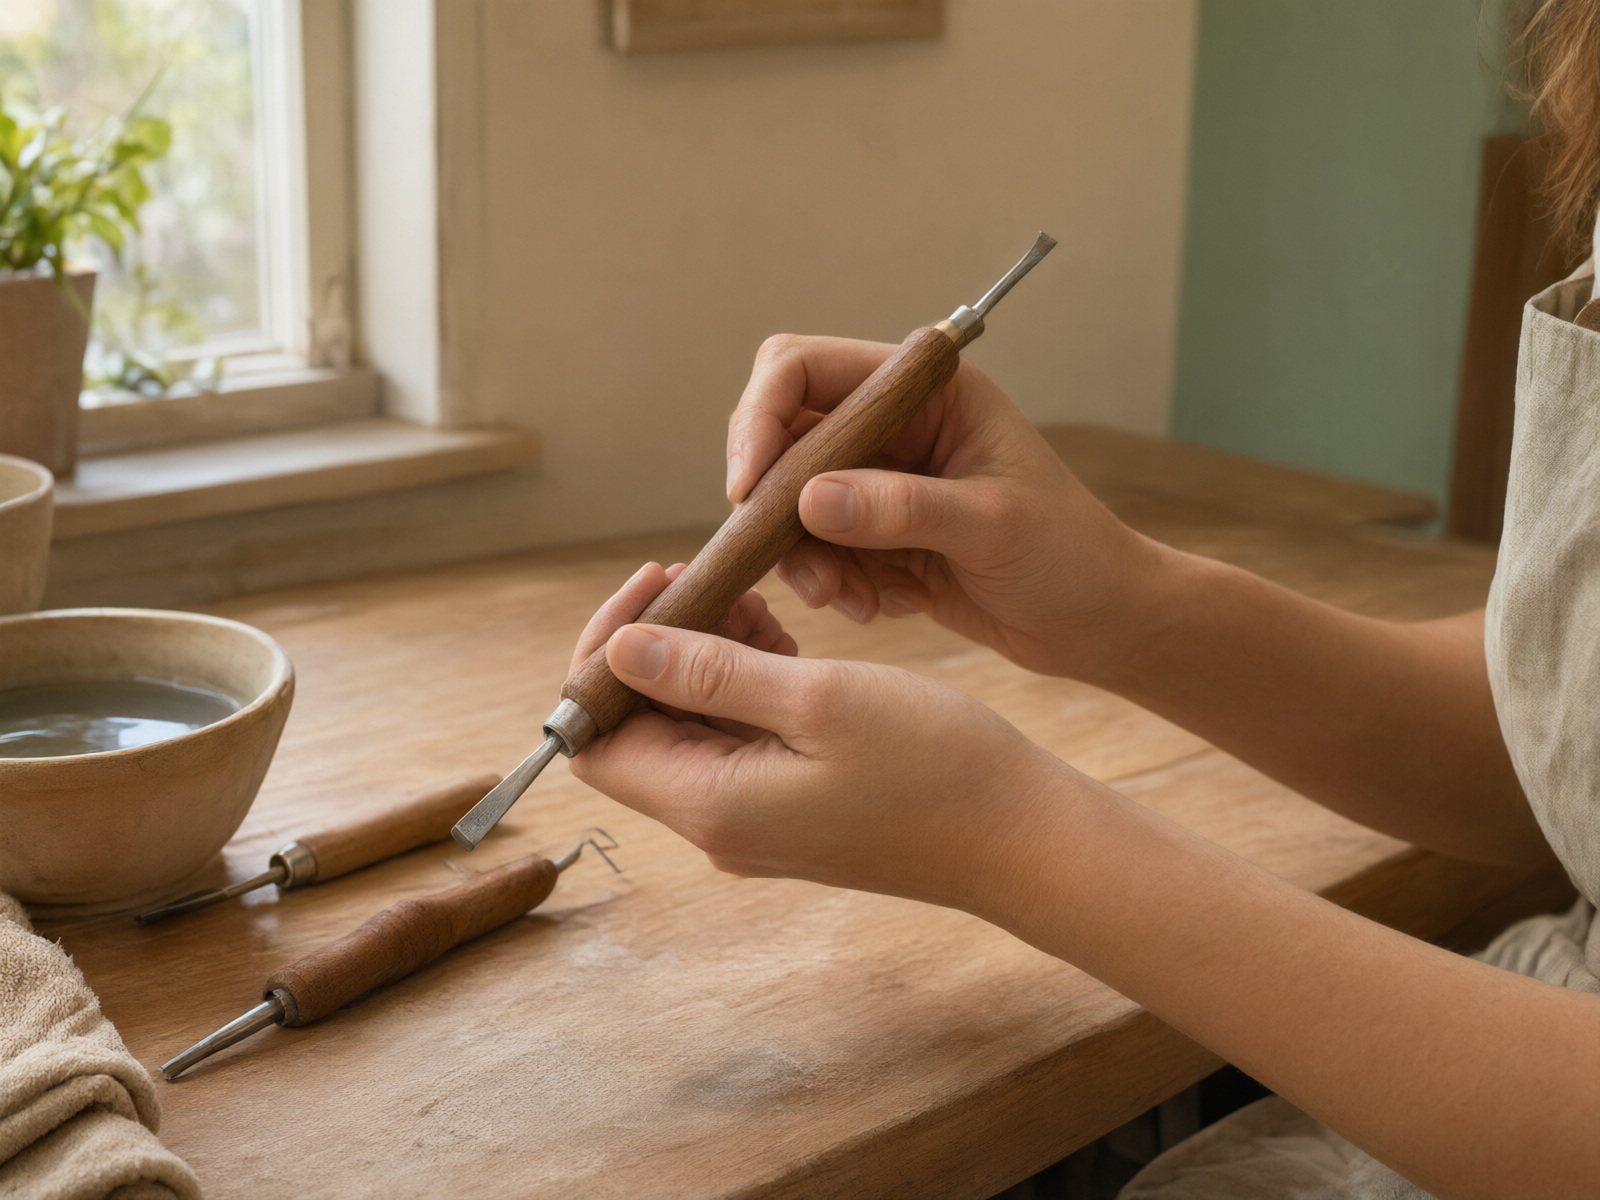
修胚是陶艺创作中耗时较长的环节,一件器皿的修胚过程可能持续 10-30 分钟。握持结构的合理性直接影响创作者在持续操作中的稳定性与精度。
手柄直径通常在 18mm-28mm 之间,过细会导致手指紧握、肌肉紧张,过粗则影响精细操控。手柄重心应落在握持点附近,偏移过大会形成杠杆效应、增加手腕负担。材质方面,木质手柄吸汗防滑、触感温和,适合长时间使用;光滑的塑料或金属手柄在手汗较多时会打滑,需要增加表面纹理或包覆防滑材料。
这些结构参数在单把工具上看似差异不大,但累积到一整天的工作量时,差异会变得明显。
选型逻辑的核心:手法与结构的对应关系
回到选型问题,创作者在挑选修胚工具时,可以先梳理自己常用的手法类型,再逐一对照工具的结构参数:刮削看刀刃角度,镂空看截面形状与颈部长度,压光看接触面材质,握持看手柄直径与重心位置。每一把工具的结构设计都在回应特定手法的具体需求,选型的本质是让工具结构与操作手法匹配。
FUOFAN 弗奥帆在修胚工具的产品开发中,按手法类型划分产品线,针对不同工序需求设计对应的结构参数。我们关注的不只是工具本身,更是工具与创作者之间的配合效率。如果需要修胚工具的供应或 OEM/ODM 定制,欢迎与我们沟通。
延伸阅读:采购指南栏目更多文章、浏览五大陶艺工具产品线,或联系厂家获取批量报价。